
Lütfen bize bir mesaj bırakın
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 Hefei Jingxi Electrical Equipment Co., Ltd
English
Jingxi Grafen Bara Üretimi üç ana merkezde faaliyet göstermektedir: Grafen-alüminyum kompozit alüminyum çubuk alt tabakalarının eritilmesinden sorumlu olan Xuzhou, Jiangsu; Bara ekstrüzyonu, çizimi ve şekillendirmesi, CNC kesme, delme ve bükme işlemlerini gerçekleştiren Hefei Jingxi Electric; ve tam otomatik bakır ve kalay kaplama paketini tamamlayan Lu'an Yüzey İşlem Merkezi süreçler.
Süreç 1: Grafen-alüminyum ötektik eritme. Yüksek saflıkta 1060 alüminyum külçeler eritilmek üzere 720–760°C'ye ısıtılır; Rafinasyon ve dekontaminasyondan sonra, modifiye edilmiş bir grafen tozu, bir nitrojen yoluyla erimiş alüminyumun içine eklenir. Bir bekletme fırınında toz sistemini üfleyin. Elektromanyetik karıştırmayla birlikte bu, grafenin alüminyum kafese eşit şekilde entegre edilmesini sağlayarak kırılgan fazların oluşumunu önler; Malzeme daha sonra sürekli olarak grafen kompozit alüminyum çubuklara dökülüyor ve yuvarlanıyor; bunlar yalnızca her parti için bileşen ve mekanik özellik nokta kontrollerinden geçtikten sonra serbest bırakılıyor. 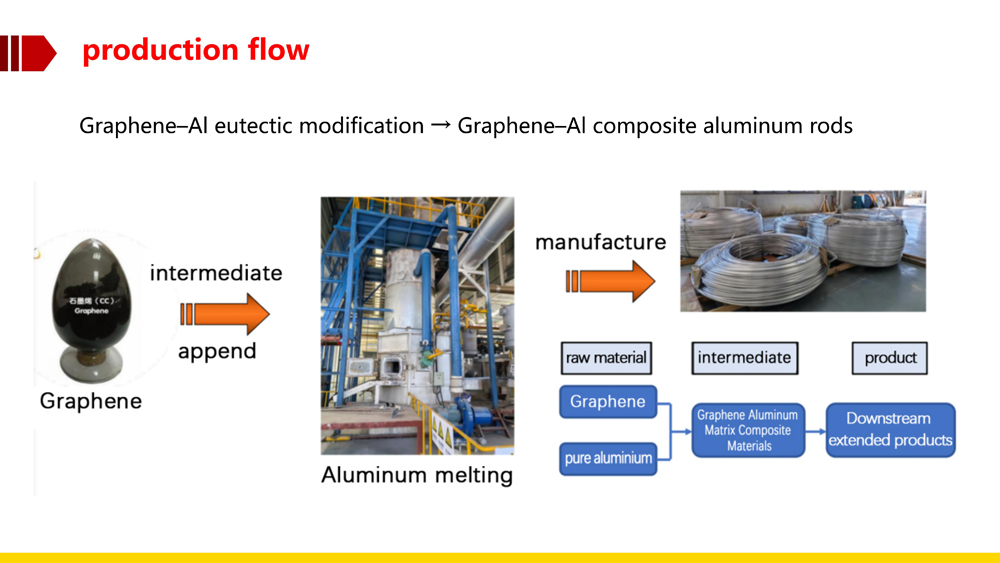
Proses 2: Bara ekstrüzyon şekillendirme. Kompozit alüminyum çubuklar ısıtılır ve çeşitli kesit özelliklerine sahip uzun baralar üretmek için büyük ölçekli ekstrüzyon ekipmanına beslenir; hava soğutma, su soğutma, doğrultma, çizim ve cila/temizleme işlemlerinin ardından 6 metrelik çıplak baralar üretilir.
Süreç 3: CNC hassas son işleme. CNC kesme makineleri, CAD çizimlerini kullanarak kesme, delme ve kanal açma işlemlerini gerçekleştirir; korona riskini ortadan kaldırmak için ark frezeleme kullanılır; CNC bükme ekipmanı daha sonra şalt kabinlerinin karmaşık kurulum yapılarına uyum sağlamak için düz bükme, dikey bükme ve burulma bükme işlemlerini gerçekleştirir. 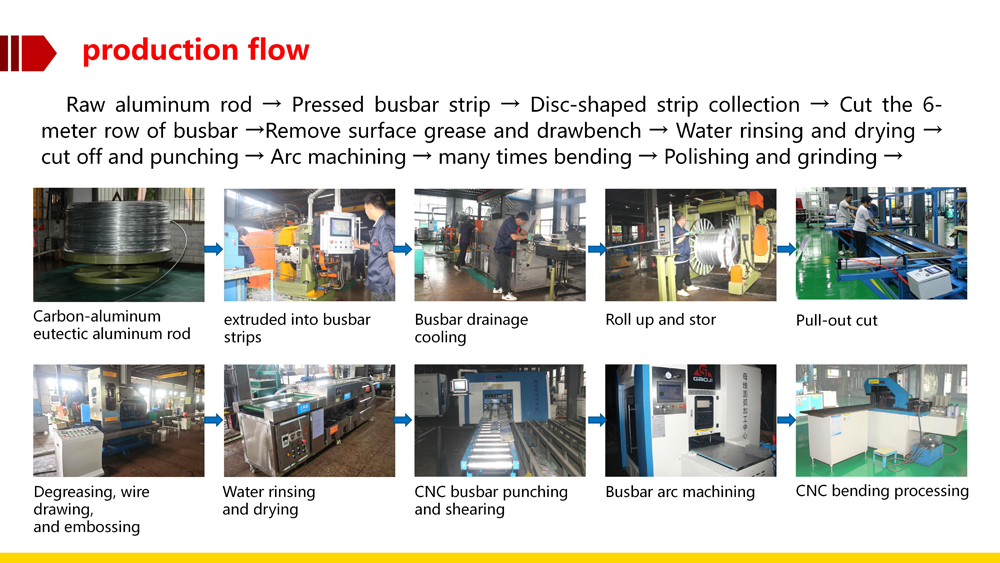
İşlem 4: Kaplama öncesi işlem. Tam otomatik bir hat, yüzey yağını ve oksidasyonu gidermek için asma, ultrasonik yağ giderme, çok aşamalı suyla yıkama ve alkali ve asit temizleme işlemlerini gerçekleştirerek kaplama katmanının yapışmasını sağlar.
Proses 5: Birincil ve ikincil çinko kaplama. Alüminyum yüzeyler doğrudan bakırla kaplanamaz. İki aşamalı bir çinko kaplama işlemi yoluyla, alüminyum alt tabaka üzerinde yoğun bir çinko geçiş tabakası oluşturularak kaplamanın delaminasyonu sorunu çözülür.
Proses 6: Çift katmanlı bakır kaplama: kok bakırının taban katmanı + asit bakır kaplama yoluyla kalınlık artışı. Bakır, temel koruyucu katman görevi görür; bakır katman 25–35 μm arasında kontrol edilen bir kalınlığa kadar kalınlaştırılır. Yüzey iletkenliğini arttırmak için yüzey etkisinden yararlanılırken, katman aynı zamanda elektrokimyasal korozyonu önlemek için alüminyum alt tabakayı izole eder.
İşlem 7: Kalay kaplı koruyucu katman. Kalay tabakasının kalınlığı 5-8 μm'dir. Kalay tabakası yumuşaktır ve kıvırma sırasında mikroskobik boşlukları doldurur, böylece temas direncini azaltır; aynı zamanda malzemeyi su buharından ve havadan izole eder, tuz spreyine ve oksidasyona karşı direnç gösterir ve hem cıvata sıkma hem de kaynaklama ile uyumludur. 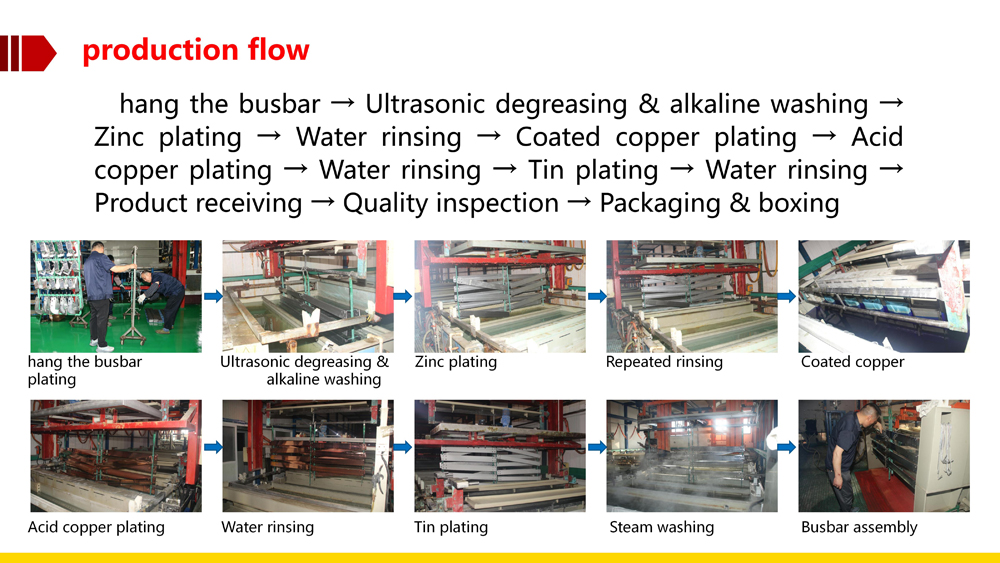
Süreç 8: Çok boyutlu fabrika testleri. Her parti, bir X-ışını kalınlık ölçer, iletkenlik test cihazı, sertlik test cihazı ve spektral element analiz cihazı kullanılarak rastgele örneklemeye tabi tutulur; Anahtar siparişler için üçüncü taraf sıcaklık artışı akım taşıma kapasitesi testleri ek olarak dahildir. Paketleme ve nakliyeye ancak tüm testler geçtikten sonra izin verilir.
Bu tedarikçi için e-posta
BİZE ULAŞIN

Copyright © Tüm hakları saklıdır 2026 Hefei Jingxi Electrical Equipment Co., Ltd.
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.